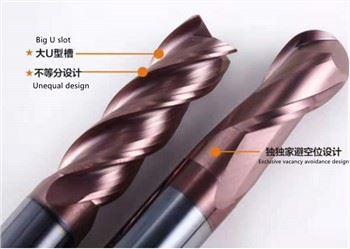
Die Fehlerbehebung bei Schaftfräser-Schneidproblemen ist für die Aufrechterhaltung effizienter Bearbeitungsprozesse und die Erzielung qualitativ hochwertiger Ergebnisse von entscheidender Bedeutung. Als Lieferant von Schaftfräsern bin ich auf eine Vielzahl von Problemen gestoßen, mit denen unsere Kunden konfrontiert sind. In diesem Blog werde ich einige häufig auftretende Probleme beim Schaftfräsen und deren Lösung vorstellen.
1. Schlechte Oberflächenbeschaffenheit
Eines der häufigsten Probleme für Maschinenschlosser ist eine schlechte Oberflächenbeschaffenheit des Werkstücks. Dies kann durch mehrere Faktoren verursacht werden.
Falsche Schnittgeschwindigkeit
Wenn die Schnittgeschwindigkeit zu hoch ist, kann der Schaftfräser übermäßige Hitze erzeugen, was zu einer rauen Oberflächenbeschaffenheit führt. Wenn andererseits die Drehzahl zu niedrig ist, kann es sein, dass der Schaftfräser am Werkstück reibt, anstatt sauber zu schneiden, was ebenfalls zu einer schlechten Oberfläche führt.
Um dieses Problem zu beheben, müssen Sie die Empfehlungen des Herstellers für den jeweiligen Schaftfräser und das Werkstückmaterial beachten. Zum Beispiel bei der Verwendung einesSchaftfräser-FräserBei Aluminium ist im Allgemeinen eine höhere Schnittgeschwindigkeit im Vergleich zu Stahl angemessen. Sie können die Schnittgeschwindigkeit schrittweise anpassen, bis Sie die gewünschte Oberflächengüte erreicht haben.
Stumpfer Schaftfräser
Ein stumpfer Schaftfräser kann das Material nicht effektiv schneiden, was zu einer rauen Oberfläche führt. Sie können den Schaftfräser auf Anzeichen von Abnutzung untersuchen, wie z. B. abgebrochene Kanten oder eine abgerundete Schneidspitze. Wenn der Schaftfräser stumpf ist, ist es an der Zeit, ihn durch einen neuen zu ersetzen. Durch regelmäßige Überprüfung und Austausch der Schaftfräser kann das Auftreten dieses Problems verhindert werden.
Probleme bei der Spanabfuhr
Eine schlechte Spanabfuhr kann auch zu einer schlechten Oberflächengüte führen. Wenn sich an der Schneidkante des Schaftfräsers Späne ansammeln, kann dies dazu führen, dass der Schaftfräser am Werkstück reibt und Spuren hinterlässt. Um die Spanabfuhr zu verbessern, können Sie die Vorschubgeschwindigkeit erhöhen, Kühlmittel verwenden oder einen Schaftfräser mit einem besseren Span-Nuten-Design wählen.


2. Übermäßiger Werkzeugverschleiß
Übermäßiger Werkzeugverschleiß kann die Produktionskosten deutlich erhöhen und die Qualität der bearbeiteten Teile mindern.
Unangemessene Vorschubgeschwindigkeit
Wenn die Vorschubgeschwindigkeit zu hoch ist, wird der Schaftfräser einer übermäßigen Kraft ausgesetzt, was zu schnellem Verschleiß führt. Wenn umgekehrt die Vorschubgeschwindigkeit zu niedrig ist, kann es sein, dass der Schaftfräser zu lange an der gleichen Stelle verweilt, was zu Hitzestau und Verschleiß führt. Sie sollten eine Vorschubgeschwindigkeit wählen, die zum Schaftfräserdurchmesser, zum Werkstückmaterial und zur Schnittgeschwindigkeit passt. Zum Beispiel bei der VerwendungSchaftfräserFür die Hochgeschwindigkeitsbearbeitung von Titan kann eine relativ langsame Vorschubgeschwindigkeit in Kombination mit einer hohen Schnittgeschwindigkeit erforderlich sein.
Falsche Kühlmittelverwendung
Kühlmittel spielt eine entscheidende Rolle bei der Reduzierung von Hitze und Reibung während des Schneidvorgangs. Bei unsachgemäßer Verwendung des Kühlmittels kann der Schaftfräser überhitzen und schnell verschleißen. Stellen Sie sicher, dass das Kühlmittel mit der richtigen Geschwindigkeit fließt und zur Schneidzone geleitet wird. Verwenden Sie außerdem das für das Werkstückmaterial geeignete Kühlmittel. Für die allgemeine Bearbeitung werden üblicherweise wasserbasierte Kühlmittel verwendet. Für einige Materialien wie Aluminium kann jedoch ein spezielles Kühlmittel empfohlen werden, um Korrosion zu verhindern.
Schwankung der Härte des Werkstückmaterials
Wenn die Härte des Werkstückmaterials variiert, kommt es zu einem ungleichmäßigen Verschleiß des Schaftfräsers. Vor der Bearbeitung ist darauf zu achten, dass das Werkstückmaterial eine gleichbleibende Härte aufweist. Bei Bedarf wärmebehandeln Sie das Werkstück, um eine gleichmäßigere Härte zu erreichen.
3. Absplitterungen und Bruch des Schaftfräsers
Absplitterungen und Brüche des Schaftfräsers können den Bearbeitungsprozess stören und zu Schäden am Werkstück führen.
Falsche Klemmung
Wenn der Schaftfräser nicht sicher im Werkzeughalter eingespannt ist, kann er während des Schneidvorgangs vibrieren, was zu Absplitterungen oder Brüchen führen kann. Stellen Sie sicher, dass der Werkzeughalter sauber und in gutem Zustand ist und dass der Schaftfräser mit dem richtigen Drehmoment gespannt ist. Überprüfen Sie die Spannung regelmäßig während des Bearbeitungsprozesses, insbesondere bei Langzeiteinsätzen.
Hochlast-Schnittbedingungen
Das Durchschneiden dicker Materialabschnitte oder das Durchführen tiefer Schnitte kann den Schaftfräser stark belasten und das Risiko von Absplitterungen und Brüchen erhöhen. In solchen Fällen können Sie die Schnitttiefe reduzieren und stattdessen mehrere Durchgänge durchführen. Wenn Sie beispielsweise a verwenden16-mm-BohrerUm ein tiefes Loch in Stahl zu bohren, können Sie schrittweise bohren und die Tiefe mit jedem Durchgang schrittweise erhöhen.
Auswirkungen während der Bearbeitung
Unbeabsichtigte Stöße, wie z. B. das Auftreffen des Schaftfräsers auf eine Vorrichtung oder ein harter Einschluss im Werkstück, können zu Absplitterungen oder Brüchen führen. Seien Sie beim Einrichten des Bearbeitungsvorgangs vorsichtig und stellen Sie sicher, dass das Werkstück richtig ausgerichtet und befestigt ist. Verwenden Sie nach Möglichkeit Sensoren oder andere Überwachungsgeräte, um ungewöhnliche Stöße während der Bearbeitung zu erkennen.
4. Falsche Lochgröße oder -form
Bei der Verwendung von Schaftfräsern zum Bohren oder Aufbohren kann es eine Herausforderung sein, die richtige Lochgröße und -form zu erreichen.
Werkzeugablenkung
Eine Werkzeugablenkung kann dazu führen, dass das Loch größer oder kleiner als die gewünschte Größe ist, oder es kann zu einer nicht kreisförmigen Lochform kommen. Bei Verwendung eines Schaftfräsers mit langem oder kleinem Durchmesser ist die Wahrscheinlichkeit einer Werkzeugablenkung größer. Um die Durchbiegung des Werkzeugs zu verringern, können Sie einen steiferen Schaftfräser verwenden, die Schnittkräfte durch Anpassen der Vorschubgeschwindigkeit und Schnittgeschwindigkeit reduzieren oder eine Stützstruktur wie eine Buchse verwenden.
Verschleiß der Schneidkanten
Da die Schneidkanten des Schaftfräsers verschleißen, kann sich die Lochgröße ändern. Überprüfen Sie den Schaftfräser regelmäßig auf Verschleiß und tauschen Sie ihn bei Bedarf aus. Sie können nach dem ersten Bohrvorgang auch eine Reibahle verwenden, um sicherzustellen, dass die Lochgröße genau ist.
Wärmeausdehnung
Beim Schneidvorgang entsteht Wärme, die dazu führen kann, dass sich der Schaftfräser und das Werkstück ausdehnen. Diese Wärmeausdehnung kann sich auf die Lochgröße auswirken. Um die Auswirkungen der Wärmeausdehnung zu minimieren, verwenden Sie Kühlmittel und lassen Sie das Werkstück abkühlen, bevor Sie die Lochgröße messen.
5. Vibration und Lärm
Übermäßige Vibrationen und Geräusche während der Bearbeitung können auf ein Problem beim Schaftfräser-Schneidprozess hinweisen.
Unwucht des Schaftfräsers
Ein unausgeglichener Schaftfräser kann bei hoher Drehzahl Vibrationen verursachen. Mit einer Auswuchtmaschine können Sie die Auswuchtung des Schaftfräsers prüfen und korrigieren. Stellen Sie sicher, dass der Schaftfräser ordnungsgemäß im Werkzeughalter installiert ist und dass der Werkzeughalter ebenfalls ausgewuchtet ist.
Resonanz im Bearbeitungssystem
Resonanz kann auftreten, wenn die Eigenfrequenz des Bearbeitungssystems mit der Frequenz der Schnittkräfte übereinstimmt. Um Resonanzen zu vermeiden, können Sie die Schnittgeschwindigkeit, den Vorschub oder die Schnitttiefe ändern. Sie können dem Bearbeitungssystem auch Dämpfungsvorrichtungen hinzufügen, um Vibrationen zu reduzieren.
Lose Komponenten in der Maschine
Lose Komponenten im Bearbeitungszentrum, wie zum Beispiel lose Schrauben oder Lager, können zu Vibrationen und Lärm beitragen. Überprüfen Sie regelmäßig alle Komponenten der Maschine und ziehen Sie sie fest, um eine stabile Bearbeitungsumgebung zu gewährleisten.
Abschluss
Die Fehlerbehebung bei Schaftfräser-Schneidproblemen erfordert einen systematischen Ansatz und ein gutes Verständnis des Bearbeitungsprozesses. Indem Sie die Grundursachen dieser Probleme identifizieren und angehen, können Sie die Effizienz Ihrer Bearbeitungsvorgänge und die Qualität Ihrer Produkte verbessern.
Wenn Sie Probleme beim Schneiden von Schaftfräsern haben oder am Kauf hochwertiger Schaftfräser interessiert sind, können Sie sich gerne für weitere Gespräche und Beschaffung an uns wenden. Wir sind bestrebt, die besten Lösungen für Ihre Bearbeitungsanforderungen bereitzustellen.
Referenzen
- „Machining Handbook“ von Industrial Press Inc.
- „Tool and Manufacturing Engineers Handbook“ der Society of Manufacturing Engineers.